使用
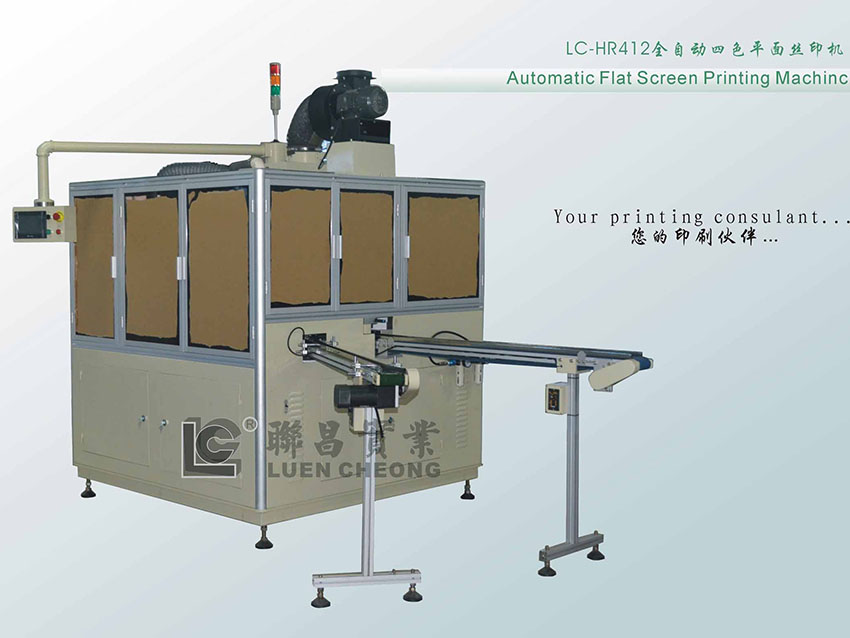
全自动平面机(一般多指平面丝印 / 平面贴标机)主要工作原理整体是机电一体化闭环控制原理:PLC 为主控,伺服 / 步进电机做动力,光电 / 色标 / 视觉传感器采集信号,按时序自动完成送料→定位→加工→压合→下料循环。下面分模块讲:
一. 输送送料原理
- 皮带 / 辊筒输送:摩擦力带动工件连续进给;
- 真空吸附平台:真空泵抽气,把薄工件吸牢在工作台,防止跑动、翘边(丝印机常用);
- 卷材放卷 + 张力控制:贴标、覆膜机型,放卷、收卷同步,防止拉伸褶皱;
- 伺服 + 编码器计量长度,控制进给距离,保证每次停在准确位置。
二. 定位检测原理
- 光电眼(色标传感器):检测工件边缘 / 标记,给到 PLC 触发加工信号;
- 机械挡板限位:左右挡边粗定位;
- CCD 视觉定位(高配):拍照比对模板,自动补偿偏移,精度更高;
- 纠偏原理:纠偏传感器检测偏移,伺服微调导轨 / 料带,防止走斜。
三. 加工执行原理(两种常见机型)
✅ 全自动平面丝印机
1. 网版固定,工作台带工件到位;
2. 气缸 / 伺服带动刮刀、回墨刀往复;
3. 刮刀下压刮过网版,油墨透过网孔转移到平面工件;
4. 自动离网(网框抬起),防止油墨拉丝粘脏;
5. UV / 热风烘干固化油墨。
✅ 全自动平面贴标机
1. 标签卷牵引,标签在剥标板强行折弯;
2. 标签纸刚性差、底纸硬度高,标签和底纸剥离(剥标原理);
3. 标签头部先贴到工件;
4. 压轮 / 滚刷滚压覆标,排出气泡,压紧标签。
如果是平面磨床款:砂轮高速旋转切削磨削,电磁吸盘吸住钢铁工件,工作台往复走刀,微量进给控制磨削厚度。
4. 气动 / 传动动力原理
- 气动原理:空压机供气,气缸完成升降、压紧、推料、离网动作;调压阀控制压力大小;
- 传动:同步带、丝杆、直线导轨传递动力,保证机头 / 工作台运动平稳;
- 伺服电机:精准调速、精准定位,启停响应快、误差小。
五. PLC 闭环控制原理(核心)
1. 触摸屏设定参数:速度、压力、延迟、次数;
2. PLC 接收传感器信号,按内部时序程序输出信号控制电机、气缸;
3. 传感器持续回传信号(有无料、位置、压力);
4. 异常(缺料、卡料、标签断带)自动报警、停机,形成闭环反馈控制。
六. 收料出料原理
加工完成后,皮带送出、气缸堆叠、或者收卷,可对接流水线,连续循环生产。




