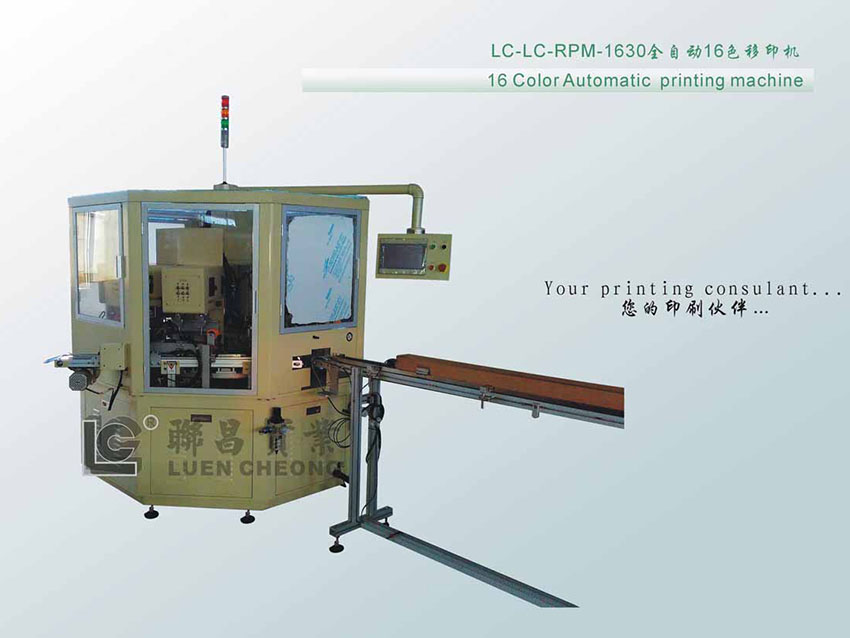
全自动移印机定义:凹版间接转印设备,区别于半自动(人工放取产品);全自动集成自动送料、定位、印刷、固化、下料、不良检测整套流程,PLC 控制循环,不用人手拿件,适合注塑件、小件大批量标识印刷。那么,接下来小编介绍一下全自动移印机胶头压在产品表面重点细节:
1. 对位与垂直度(首要)
- 胶头垂直下压,不能斜压;图案尽量落在胶头中心区域,避免偏位、变形、一边糊一边浅
- 胶头中心点、图案中心、产品印刷位三点对齐;曲面产品胶头仿形匹配弧度,保证整个图文区域同步贴合
- 全自动转盘 / 机械手工位,要确认每次产品定位一致,治具无松动、无翘件,否则压下去位置漂移
2. 下压压力与压缩量(容易踩坑)
- 压力适中:压力太小油墨转印不全、缺笔断字;压力过大油墨向外扩散、边缘糊边、网点拉长,还加速胶头老化、产生吸盘效应把小件粘起来带走
- 压缩量控制:胶头下压变形量控制在胶头高度 1/3 以内,不要压死到底
- 伺服机型直接设压力值;气动款调压阀稳定气压,全自动连续生产气压不能波动
3. 压印停留时间(Dwell 时间)
- 胶头接触产品后短暂停顿(一般 0.2~1.5s),给油墨充分转移时间;时间太短转印不足,太长油墨容易渗开、粘胶头、起毛边
- 溶剂墨、慢干墨停留时间略长;UV 墨停留时间短一点
4. 下压、抬离速度
- 下压不能猛冲冲击产品,防止产品移位、弹动(全自动流水线产品是动态上料,这点比半自动更重要)
- 抬离要平稳匀速,垂直向上脱离,不要横向拖拽;拖拽直接拉毛图案、拖尾、粘墨残留
5. 胶头本身状态与硬度匹配
- 硬度匹配:平面精细小字用偏硬胶头;曲面、凹凸面用软胶头;硬度不对会贴合不良或者图案失真
- 胶头表面干净:无积墨、干墨皮、灰尘;每班定期清洁,干墨附着后压印会出现白点、漏印
- 胶头无破损、裂纹、塌边;老化变形及时更换
6. 排气(压合时空气排出)
胶头下压挤压时要顺利把接触面空气排走;如果困气,会出现局部印不上、白点。尖头、弧形胶头排气优于平顶胶头,大面积图案优先选弧形胶头
7. 产品表面状态
- 印刷面无油污、脱模剂、粉尘,否则油墨转移不良、附着力差
- PP/PE 低表面能塑胶,提前等离子 / 火焰处理后再压印;处理效果不稳,压印再标准也会掉墨
8. 多色套印额外要求
多色连续压印,每一个工位胶头压印压力、压缩量、停留时间保持一致,不然套印偏移、叠色错位
9. 全自动特有风险点
- 机械手、转盘定位偏差、震动,会导致每一次压印位置不一致;要定期校验原点、检查治具定位销
- 连续高速生产,胶头会升温、硅胶特性变化,参数要预留容错,定时抽检




