全自动平面机生产质量控制做好设备点检 + 物料管控;过程靠光电 / 视觉监控;标准化参数;首件 + 巡检 + 末件确认;异常停机锁产。全自动平面机虽然自动化,但质量问题大多来自:物料波动、定位偏移、耗材磨损、参数漂移、环境干扰。以下详细介绍一下:
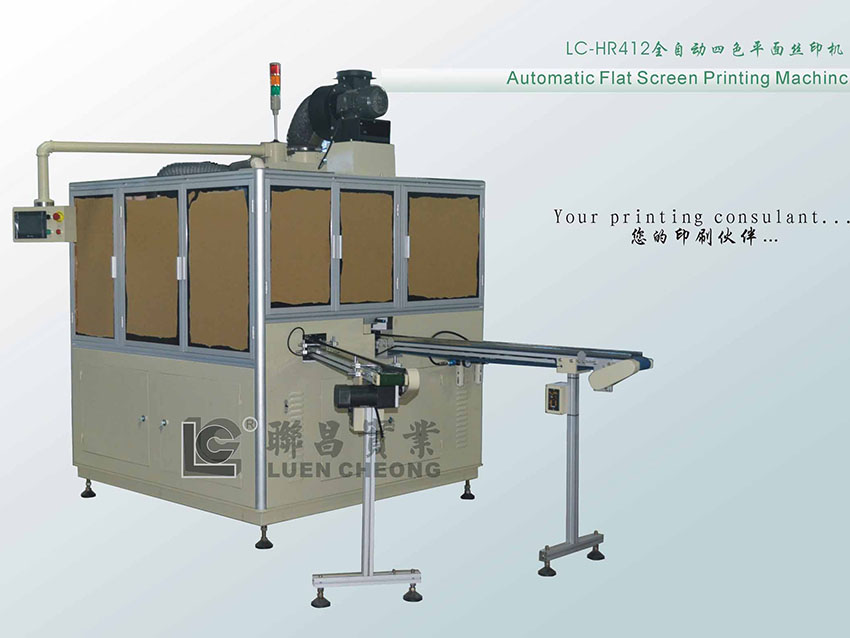
一、开机前:预防式管控(把大部分问题挡在生产前)
1. 设备点检(每班必做)
输送与定位机构:输送带张力、导向挡板、限位挡块紧固;检查有无磨损、松动,防止工件跑偏。
执行机构:
- 贴标机:剥离板、压胶轮、牵引伺服、标签传感器;胶轮磨损会造成气泡、贴标歪斜。
- 丝印 / 印刷机:刮刀、回墨刀、网版,检查刀口平直无缺口;真空吸附台面吸气孔清理,防止纸板吸附不平。
传感与信号:光电、色标传感器清洁;触发信号时序校验;有选配视觉检测(类似模具监控器原理),提前测试拍照识别功能。
伺服、触摸屏配方:调用对应产品配方,不要直接沿用别的产品参数;确认速度、压力、延时参数。
清洁:台面、吸风孔、胶辊清理粉尘、油墨、胶水;纸箱碎屑容易卡传感器。
2. 物料验收(非常关键,纸箱 / 纸板容易出问题)
工件(纸箱 / 彩盒):尺寸公差、翘曲变形、纸板厚薄差;翘曲纸板在平面输送时定位不稳,造成偏移。纸板含水率管控,潮湿纸板容易变形、吸墨不均。
耗材:标签、油墨、网版、胶轮;批次更换必须做首件。
例:瓦楞纸箱翘曲,真空台吸不平整 → 印刷重影、贴标倾斜。
3. 工装确认
工装挡板、定位靠山、真空分区,工件居中,左右间隙均匀;大尺寸纸箱要多点吸附,防止中部悬空。
二、首件确认(换模、换产品、换批次、停机超过 1 小时必须做)
1. 开机低速跑 3~5 件,全尺寸 + 外观全检。
2. 需要确认项目:
- 贴标:位置偏移、气泡、褶皱、漏贴、起翘;测量标签位置公差。
- 丝印 / 纸箱印刷:图案位置、色差、虚印、漏印、毛边、重影、套印偏差。
3. 首件合格,签字留存,才允许提速量产;首件不合格,调整设备参数,不能强行生产。
三、量产过程质量管控
1. 参数固化,禁止操作工随意改动
伺服速度、压轮压力、真空吸力、刮刀压力、延时等参数写入配方;变更参数必须由技术人员评估 + 重新做首件。
常见坑:操作工为了提产量盲目提速 → 定位不稳、不良率飙升。
2. 巡检频次
- 每 30 分钟抽检一次;每次抽取连续 5pcs。
- 重点检查:位置偏移、外观缺陷;同时检查耗材磨损(胶轮、刮刀逐步磨损,会缓慢劣化品质)。
- 监控设备报警记录:漏标、无纸、传感器异常报警,要追溯对应时段产品。
3. 在线检测
光电 / 色标:防漏贴、漏印。
机器视觉系统:检测印刷图案缺失、标签偏移、缺件;发现不良自动剔除 + 报警留存图片,防止不良混入合格品。
注意:视觉要合理设置 ROI 和容差,避免大量误报。
4. 环境管控(纸箱车间重点)
温湿度影响纸板变形、油墨干燥、标签粘性;高湿环境瓦楞纸板吸水变软、翘曲;车间粉尘容易粘在网版、胶辊上,造成缺墨、白点。
四、不良根因快速判断(现场常用)
✅ 平面贴标机常见不良
1. 标签歪斜:挡板跑偏、输送带左右速度不一致、产品翘曲、压轮压力左右不均
2. 气泡:压轮磨损、压力不足、标签剥离过快,纸板表面粉尘
3. 漏贴:色标传感器脏污、信号时序不对
4. 起皱:标签张力过大,产品厚薄波动
✅ 平面丝印 / 纸箱水墨印刷不良
1. 套印不准:纸板打滑、真空吸力不足、挡板松动
2. 虚印、断线:网版堵网、刮刀磨损、油墨粘度不对
3. 重影:台面吸附不牢,工件印刷时轻微位移
4. 色差:油墨搅拌不足、水墨 pH 值波动
五、停机 / 换型 / 下班收尾
1. 末件比对:生产结束,末件和首件对比,确认品质没有漂移。
2. 设备清洁:清理油墨、胶水、纸尘;网版、胶辊妥善保护。
3. 记录:生产数量、不良数量、不良类型、参数变更、耗材更换记录,方便追溯。
六、质量红线(出现以下情况,立刻停机)
1. 连续出现 3 件同样不良;
2. 定位偏移持续超差,调整参数无法改善;
3. 传感器、视觉检测频繁报警,找不到原因;
4. 物料批次不合格(纸板严重翘曲、标签材质异常)。




